


ماربل بلاک کاٹنے کے حل اور اس کے ساتھ پریکٹسالٹرا-تھن ملٹی وائر سو مشینs

ماربل بلاک کاٹنے کے لیے تین الٹرا-تھن ملٹی وائر سو مشین سلوشن
سنگ مرمر کے بلاکس عام طور پر ان کے بڑے حجم اور بھاری وزن کی خصوصیت رکھتے ہیں۔ ماربل سلیب کو کاٹنے کے لیے بنیادی تقاضے واضح طور پر تین اہم پہلوؤں کی طرف اشارہ کرتے ہیں: اعلی پیداوار کی شرح، عین موٹائی کا کنٹرول، اور سطح کو کم نقصان۔ سنگ مرمر کی مختلف اقسام کے درمیان بنیادی فرق کلیدی جہتوں میں مرتکز ہوتے ہیں جیسے کہ ٹوٹ پھوٹ، ساخت کی ساخت، اور ناپاک مواد۔ کاٹنے کے عمل کو مکمل طور پر زیادہ بوجھ اور بلاک کاٹنے کی بڑی کاٹنے والی حجم کی خصوصیات کے مطابق ڈھالنا ضروری ہے۔ اس کے لیے ڈائمنڈ وائر سلیکشن، پروسیس پیرامیٹر سیٹنگز، اور معاون سسٹم کنفیگریشن کی ٹارگٹڈ اصلاح اور ایڈجسٹمنٹ کی ضرورت ہوتی ہے تاکہ یہ یقینی بنایا جا سکے کہ کٹنگ کی کارکردگی اور سلیب کا معیار دونوں معیارات پر پورا اترتے ہیں۔
مختلف قسم کے ماربل بلاکس کے لیے حسب ضرورت کاٹنے کے حل درج ذیل ہیں، جو عملی تجربے سے مرتب کیے گئے ہیں تاکہ ایک بہترین پریکٹس گائیڈ بنایا جا سکے۔
1. انتہائی برٹلی روشنی
بنیادی کاٹنے کے چیلنجز:
اس قسم کا سنگ مرمر انتہائی ٹوٹنے والا ہے، موڑنے کی طاقت 8MPa سے کم یا اس کے برابر ہے۔ بلاک کی اندرونی تناؤ کی تقسیم ناہموار ہے، جس سے یہ سلیب کاٹنے کے دوران کنارے-دخل اور اناج کی-سمت کے کریکنگ نقائص کے لیے انتہائی حساس ہے۔ مزید برآں، ہلکے-رنگین سلیبوں کی سطح خالی جگہ پر موجود نجاستوں سے ہونے والے خراشوں کے لیے انتہائی حساس ہوتی ہے، اور تیار شدہ مصنوعات کے لیے 90GU سے زیادہ یا اس کے برابر چمکدار سطح کی ضرورت ہوتی ہے۔
اپنی مرضی کے مطابق کاٹنے کا حل:
ڈائمنڈ وائر کا انتخاب: 0.5-0.6 ملی میٹر اونچی-طاقت کے الیکٹروپلیٹڈ ڈائمنڈ وائر کا انتخاب کیا گیا ہے، جس میں 50-60 میش پر رگڑنے والے اناج کے سائز کو کنٹرول کیا جاتا ہے۔ بیس میٹریل ہائی کاربن اسٹیل وائر ہے جس کی بریکنگ طاقت 2800MPa سے زیادہ یا اس کے برابر ہے، جو بلاک سلیب کو کاٹنے کی ہائی ٹینسائل اور زیادہ بوجھ برداشت کرنے کی ضروریات کو پوری طرح پورا کرتی ہے۔ اس کے ساتھ ہی، الیکٹروپلاٹنگ پرت کے کھرچنے والے اناج کی بہانے کی شرح کو 8% سے کم یا اس کے برابر تک سختی سے کنٹرول کیا جاتا ہے، جو منبع سے سلیب کی سطح پر خروںچ اور نقائص کو روکتا ہے۔
پروسیس پیرامیٹر سیٹنگز (30-80mm کی سلیب موٹائی کے لیے موزوں):
لکیری رفتار: 6-10m/s، ماربل کی ساخت پر وائر آر وائبریشن کے اثر کو کم کرنے کے لیے کم رفتار، مستحکم کٹنگ موڈ کا استعمال، اور سلیب فلیٹنس کو یقینی بنانے کے لیے 0.02mm سے کم یا اس کے برابر وائبریشن کے طول و عرض کو سختی سے کنٹرول کرنا؛
فیڈ سپیڈ: ایک منقسم، قطعی کنٹرول حکمت عملی کا استعمال-ابتدائی مرحلہ (0-5 ملی میٹر): 0.1-0.2 ملی میٹر فی منٹ، کنارے کی چٹائی کو روکنے کے لیے سست کٹنگ کے ذریعے خام مال پر سطح کا دباؤ چھوڑنا؛ وسط مرحلے (خام مال کی موٹائی کا 5 ملی میٹر سے 80٪): 0.4-0.6 ملی میٹر/منٹ، کاٹنے کی کارکردگی اور سلیب کے معیار کے درمیان توازن حاصل کرنا؛ آخری مرحلہ (بقیہ 20%): 0.2-0.3 ملی میٹر/منٹ، مؤثر طریقے سے نیچے کے کنارے کی چٹائی اور کونے کے کریکنگ کو روکتا ہے۔
تناؤ کا کنٹرول: 25-30N پر سیٹ کریں، خام مال کے کٹنگ بوجھ کے مطابق ڈھالتے ہوئے، ضرورت سے زیادہ تناؤ سے بچیں جو سلیب میں اندرونی ساخت میں کریکنگ کا سبب بن سکتا ہے، جبکہ ہیرے کے تار کے پھسلنے کو یقینی بناتے ہوئے، سلیب کی یکساں موٹائی کی ضمانت دیتا ہے۔
معاون حفاظتی اقدامات (تیار شدہ شیٹ کے معیار کو یقینی بنانے پر توجہ مرکوز کرنا):
کٹنگ فلوئڈ: کم-درجہ حرارت کے پانی-کی بنیاد پر کاٹنے والے سیال، اینٹی-سفید کرنے والے ایجنٹ، اور سنکنرن روکنے والے کا ایک مرکب فارمولہ استعمال کیا جاتا ہے، جس میں کاٹنے والے سیال کا درجہ حرارت 38 ڈگری سے کم یا اس کے برابر ہوتا ہے۔ ملٹی-پوائنٹ ایٹمائزیشن اسپرے 8-10 نوزلز کے ذریعے حاصل کیا جاتا ہے، اسپرےنگ پریشر 0.6-0.8MPa اور قطرہ کا سائز 10-15μm پر کنٹرول کیا جاتا ہے، کٹنگ ایریا کو مکمل طور پر ڈھانپتا ہے۔ یہ مؤثر طریقے سے ہیرے کے تار اور کاٹنے کی سطح کو ٹھنڈا کرتا ہے، چپس کو تیزی سے ہٹاتا ہے، اور شیٹ کی سطح پر واٹر مارکس کو روکتا ہے۔
خالی فکسنگ: ویکیوم جذب، سخت پریشر بیم، اور 10 ملی میٹر موٹی پولی یوریتھین پیڈ کو ملانے کا ایک طریقہ استعمال کیا جاتا ہے۔ خالی نقل مکانی کو مؤثر طریقے سے روکنے اور شیٹ کی موٹائی میں انحراف سے بچنے کے لیے پریشر بیم پریشر کو 0.3-0.5MPa میں ایڈجسٹ کیا جاتا ہے۔
چپ ہٹانے کا نظام: ایک انگوٹی-کی شکل والے منفی پریشر سکشن پورٹ (منفی پریشر ویلیو -0.06MPa) سے لیس، 10μm درستگی کے ثانوی فلٹر کے ساتھ، یہ شیٹ کی سطح پر بنیادی طور پر خروںچ کو روکنے کے دوران، کاٹنے کے دوران پیدا ہونے والی دھول اور گرٹ کے ذرات کو تیزی سے ہٹا سکتا ہے۔

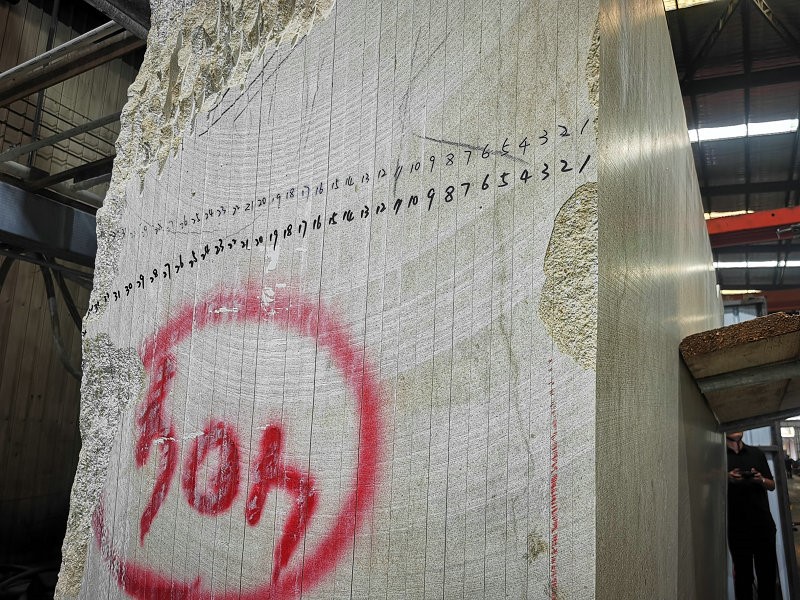
2. ہارڈ کرسٹل پر مشتمل ماربل بلاکس (نمائندہ قسمیں: جاز وائٹ، کیرارا وائٹ، گرے وین ماربل)
بنیادی کاٹنے کے چیلنجز:
ان بلاکس میں 7 کی موہس سختی کے ساتھ بڑی تعداد میں کوارٹج کرسٹل ہوتے ہیں، جس کی وجہ سے مقامی کاٹنے کی مزاحمت میں 30% سے زیادہ کا اچانک اضافہ ہوتا ہے، جس سے ہیرے کے تار آسانی سے ڈولنے اور ٹوٹنے کا باعث بنتے ہیں۔ اس کے ساتھ ہی، کرسٹل کے ارد گرد نرم سبسٹریٹ ٹوٹنے کا خطرہ ہے، جو سلیب کی سالمیت کو بری طرح متاثر کرتا ہے۔ مزید برآں، بلاکس کا بڑا سائز انہیں کاٹنے کے دوران وائر آر آف سیٹ کی وجہ سے موٹائی کے انحراف کا شکار بناتا ہے، جس سے تیار شدہ مصنوعات کی درستگی متاثر ہوتی ہے۔
اپنی مرضی کے مطابق کاٹنے کا حل:
ڈائمنڈ وائر سلیکشن: 0.6-0.7 ملی میٹر رال-بانڈڈ ڈائمنڈ وائر جس کا سائز 40-50 میش ہے۔ رال بانڈ بہترین خود کو تیز کرنے کی خصوصیات فراہم کرتا ہے، اور ملٹی-پرت کے سرپل ابریسیو گرین ترتیب ڈیزائن نے کھرچنے والے دانوں کی کثافت کو عام تار آریوں کے مقابلے میں 50% تک بڑھایا ہے، جس سے ہارڈ اسپاٹ کاٹنے کی کارکردگی میں نمایاں طور پر بہتری آتی ہے، ہائی لوڈ کٹنگ اور مسلسل کٹنگ کی ضرورت کے مطابق ہونا سلیب
پروسیس پیرامیٹر کی ترتیبات (50-100 ملی میٹر کی شیٹ کی موٹائی کے لیے موزوں):
لکیری رفتار: 8-12m/s لکیری رفتار میں اضافہ کرسٹل کے ذریعہ کھرچنے والے دانوں کے مقامی کمپریشن کو کم کرتا ہے، ہیرے کے تار کی عمر کو بڑھاتا ہے اور ہموار اور چپٹی کٹی سطح کو یقینی بناتا ہے۔
فیڈ ریٹ: ایک بند-لوپ کٹنگ فورس کنٹرول موڈ کو استعمال کرتا ہے، فورس تھریشولڈ کو 30-35N پر سیٹ کرتا ہے۔ جب کاٹنے والی قوت 35N سے زیادہ ہو جاتی ہے (یعنی گھنے کرسٹل خطوں سے رابطہ کرتے ہوئے)، فیڈ کی شرح خود بخود 0.1-0.2mm/min کم ہو جاتی ہے (مثال کے طور پر، 0.5mm/min سے 0.3mm/min تک)۔ جب کاٹنے والی قوت 30N سے کم ہوتی ہے، تو فیڈ کی شرح خود بخود بڑھ جاتی ہے، اوورلوڈ کی وجہ سے شیٹ چپکنے یا ہیرے کے تار ٹوٹنے کو مؤثر طریقے سے روکتی ہے۔
تناؤ کنٹرول: 30-35N پر سیٹ کریں، ایک متحرک تناؤ کے معاوضے کی حکمت عملی کو استعمال کرتے ہوئے۔ کرسٹل لائن والے خطوں کا سامنا کرنے پر خود بخود 1.5N تناؤ کے معاوضے کا اطلاق ہوتا ہے تاکہ تاروں کو جھکنے سے روکا جا سکے، شیٹ کٹ کے سیدھا ہونے کو یقینی بنایا جائے اور ±0.1mm کے اندر موٹائی کے انحراف کو سختی سے کنٹرول کیا جا سکے۔
معاون حفاظتی اقدامات (شیٹ کی درستگی اور سالمیت کو یقینی بنانے پر توجہ مرکوز کرنا):
کٹنگ فلوئڈ: انتہائی دباؤ کے خلاف پہننے والے ایجنٹوں (جیسے فاسفیٹ ایسٹرز) کو شامل کرنے سے کرسٹل اور ڈائمنڈ وائر کے درمیان رگڑ کے گتانک کو 20% کم کیا جا سکتا ہے، جس سے کاٹنے کی مزاحمت کم ہو سکتی ہے۔ اس کے ساتھ ساتھ، کاٹنے والے سیال کے بہاؤ کی شرح کو 30-40 لیٹر/منٹ تک بڑھانا چپ کو ہٹانے میں اضافہ کرتا ہے، کرسٹل ڈسٹ کو کھرچنے والے دانوں کو جمنے سے روکتا ہے، اور شیٹ کی سطح پر خروںچ سے بچتا ہے۔
سازوسامان کیلیبریشن: کاٹنے سے پہلے، گائیڈ وہیل اسمبلی کے متوازی کو کیلیبریٹ کرنے کے لیے ایک لیزر پوزیشننگ انسٹرومنٹ کا استعمال کیا جاتا ہے، اس بات کو یقینی بناتا ہے کہ 0.015mm/m سے کم یا اس کے برابر خرابی ہو۔ ایک ہی وقت میں، خام مال کی جگہ کا تعین کرنے کے لیے ایک سطح کا استعمال کیا جاتا ہے، افقی خرابی کو کنٹرول کرتے ہوئے 0.1mm/m سے کم یا اس کے برابر، ذریعہ سے شیٹ کی یکساں موٹائی کو یقینی بناتا ہے۔
3. ڈھیلے-بناوٹ والے سنگ مرمر کے بلاکس (نمائندہ قسمیں: خاکستری ماربل، گولڈن بیج ماربل، ہلکے براؤن جالی دار ماربل)
بنیادی کاٹنے کے چیلنجز:
اس قسم کے سنگ مرمر کا ڈھانچہ ڈھیلا ہوتا ہے جس کی پورسٹی 3% سے زیادہ یا اس کے برابر ہوتی ہے۔ جب سلیب میں کاٹا جاتا ہے، تو یہ بڑے-علاقے کی ساخت میں کمی اور کنارے کی چٹائی کا شکار ہوتا ہے، جس کی وجہ سے سکریپ کی شرح زیادہ ہوتی ہے۔ اس کے ساتھ ہی، کچے پتھر کی سطح کا بڑا حصہ کاٹنے والے سیال کو اندر جانے دیتا ہے، جس کی وجہ سے سلیب میں رنگین تبدیلیاں آتی ہیں۔ کٹی ہوئی سطح بھی کھردری کا شکار ہے، جو براہ راست بعد میں ہونے والی پروسیسنگ کی چمک کو متاثر کرتی ہے اور پروسیسنگ کے اخراجات میں اضافہ کرتی ہے۔
اپنی مرضی کے مطابق کاٹنے کا حل
ڈائمنڈ وائر کا انتخاب: 0.55-0.6 ملی میٹر الیکٹروپلیٹڈ ڈائمنڈ وائر جس میں 50-60 میش کھرچنے والے اناج کے سائز اور یکساں تقسیم کا استعمال کیا جاتا ہے۔ نکل الائے چڑھانا تار کی سختی کو بڑھاتا ہے، 2600MPa سے زیادہ یا اس کے برابر ٹینسائل طاقت حاصل کرتا ہے۔ یہ مؤثر طریقے سے ڈھیلے ذرات کے پھاڑنے کو کم کرتا ہے، کچے پتھر کی کٹائی کے کمپن ماحول کو اپناتا ہے، اور سلیب کی سالمیت کو زیادہ سے زیادہ کرتا ہے۔
پروسیس پیرامیٹر کی ترتیبات (40-90 ملی میٹر کی شیٹ کی موٹائی کے لیے موزوں):
لکیری رفتار: 10-14m/s، ہیرے کے تار اور ڈھیلے ساخت کے درمیان رابطے کے وقت کو کم کرنے کے لیے تیز رفتار کٹنگ موڈ کا استعمال کرتے ہوئے، ساخت کی لاتعلقی اور کنارے کی چٹائی کو کم کرنا؛
فیڈ سپیڈ: 0.5-0.7 ملی میٹر/منٹ، رفتار کے اتار چڑھاو کی وجہ سے مقامی بناوٹ والے علاقوں میں غیر مساوی تناؤ سے بچنے کے لیے ایک مستحکم فیڈ کو برقرار رکھنا، جس سے کنارے چپکنے کے خطرے کو مزید کم کرنا؛
تناؤ کنٹرول: 32-36N پر سیٹ کریں، ہائی ٹینشن کے ذریعے ہیرے کی تار کے ساتھ کچے پتھر کی "تیز رفتار کٹنگ" حاصل کرتے ہوئے، ساخت اور تار کے درمیان رگڑ اور لاتعلقی کو کم کرتے ہوئے، مستحکم تار آری کے آپریشن کو یقینی بناتے ہوئے اور شیٹ کے چپٹے پن کی ضمانت دیتے ہیں۔
معاون حفاظتی اقدامات (بناوٹ کی سالمیت کی حفاظت اور رنگ کے فرق سے بچنے پر توجہ مرکوز کرنا):
سیال کاٹنے: سلیب کی سطح پر مائع جذب کو کم کرنے کے لیے پنروک سیلنٹ (جیسے سائلین کپلنگ ایجنٹ) شامل کریں، رنگ کے فرق کو مؤثر طریقے سے روکیں۔ 0.4-0.6MPa کے اسپرےنگ پریشر کے ساتھ کم-دباؤ والے، بڑے-علاقے پر چھڑکنے کا استعمال کریں اور 0.8m² سے زیادہ یا اس کے برابر اسپرے کرنے والے علاقے، ہائی پریشر کے اسپرے کی وجہ سے ساخت کے ڈھیلے نقصان اور سلیب کو پہنچنے والے نقصان کو روکنے کے لیے؛
سلیب پوسٹ-علاج: کاٹنے کے فوراً بعد، پتھر کے چھیدوں کو سیل کرنے کے لیے سلیب کی پوری سطح پر پتھر کے رنگ سے مماثل ایک کچا پتھر-مخصوص سیلنٹ لگائیں، جو بعد میں نقل و حمل اور پروسیسنگ کے دوران ساخت کے مزید نقصان کو روکتا ہے۔ یہ کٹی ہوئی سطح کی بنیادی چمک کو بھی 5-8GU تک بڑھاتا ہے، جو بعد میں پالش کرنے کے لیے اچھی بنیاد رکھتا ہے۔